

Jak wybrać spawarkę?
Wybór odpowiedniej spawarki nie zawsze jest łatwym zadaniem. Mnogość niezrozumiałych parametrów podawanych przy każdym urządzeniu częściej komplikuje niż upraszcza sprawę. Często podawane dane są mylące lub sprzedawca celowo zwraca uwagę klienta na jeden z parametrów, który ostatecznie może nie być tym najważniejszym. Dlatego w tym artykule postaramy się przybliżyć jak poruszać się po parametrach, które z nich są ważne dla końcowego konsumenta i na jakiej podstawie wybrać spawarkę.
Obecnie wielu sprzedawców koncentruje się na maksymalnym prądzie spawania, mimo że nie jest to najważniejszy parametr. Ważniejszym parametrem jest obciążalność lub moc. Ta wartość wskazuje, jak intensywnie można używać spawarki przed aktywacją zabezpieczenia termicznego silnika.
Obciążalność spawarek jest mierzona zgodnie z normą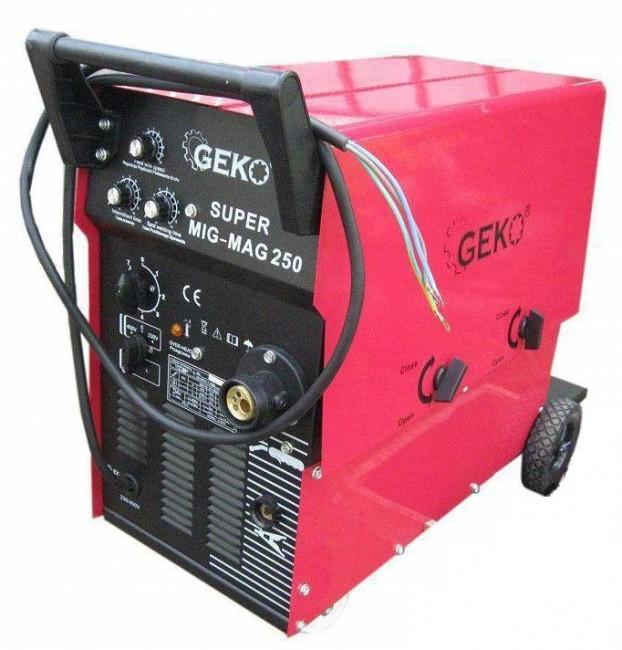 EU - EN 60974-1. Norma ta nakazuje mierzenie tego parametru w temperaturze otoczenia wynoszącej 40°C. Wynika to z faktu, że w temperaturze np. 20°C chłodzenie spawarki jest znacznie bardziej intensywne, a zatem parametr obciążalności powinien być o połowę niższy.
A jak to działa? Standardowy pomiar odbywa się w temperaturze otoczenia 40°C w 10-minutowym cyklu pracy, czyli przez 100% czasu. Na przykład, spawarka ma określone obciążenie 140A 20% i 80A 60%. Ten konkretny parametr oznacza, że w temperaturze otoczenia 40°C możemy spawać nieprzerwanie prądem 140 A przez 2 minuty, aż do zadziałania zabezpieczenia termicznego, a następnie przerwać spawanie na 8 minut w celu ostygnięcia. Lub spawać prądem 80 A przez 6 minut, a następnie przerwać spawanie na 4 minuty. Oczywiście, o ile temperatura otoczenia jest niższa niż 40°C, parametry obciążalności są znacznie korzystniejsze.
A to był tylko pierwszy parametr... Każda spawarka, zwłaszcza te bardziej złożone, mają swoje specyficzne funkcje. Istotny jest również materiał, który ma być spawany. W przypadku spawania stali o typowych wymiarach, wybór możliwych do zastosowania metod jest szeroki. Możemy zastosować MIG/MAG, MMA lub TIG. Jeśli jednak zamierzamy spawać konstrukcje aluminiowe, to konwencjonalną elektrodą lub palnikiem TIG nie zrobimy dziury w całym świecie. Oczywiście nawet w aluminium. Do spawania aluminium i jego stopów należy szukać modeli z funkcjami takimi jak TIG/AC/DC LIFT/HF, Balance lub Duty Cycle. Do spawania stali o niestandardowych rozmiarach z naciskiem na estetykę, należy szukać spawarek z funkcjami PULSE, PoP, Slope Down, Short Arc, Spray Arc i Bi-Level.
Przewodnik po nazwach funkcji spawarek
MMA (ręczny łuk metalowy) to metoda 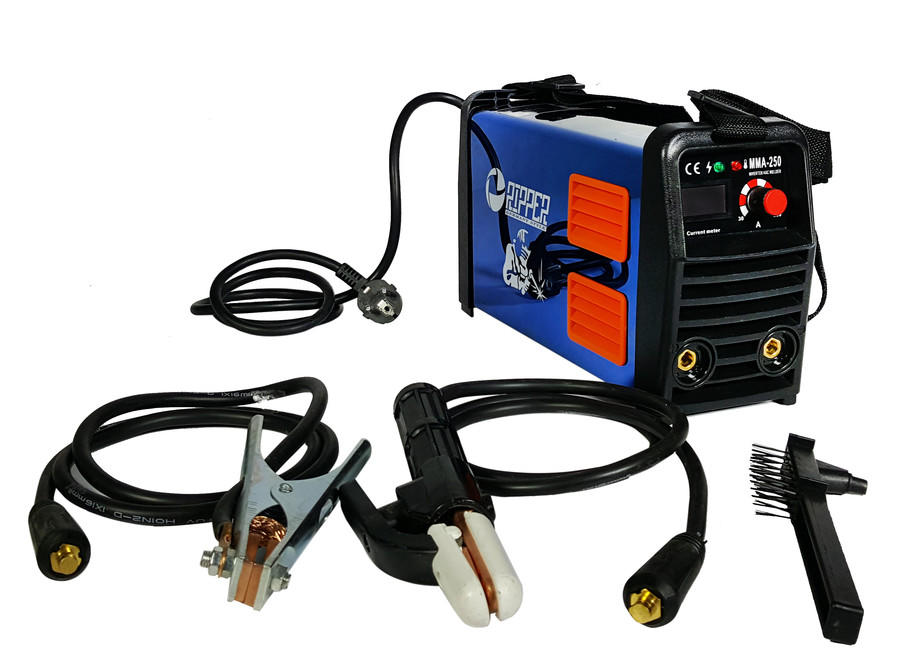 ręcznego spawania łukiem elektrycznym przy użyciu powlekanych elektrod spawalniczych. Źródłem spawania może być prąd przemienny (spawarki szablonowe) lub prąd stały (inwertory). Prawie wszystkie elektrody otulone są podłączone do dodatniego bieguna źródła. Zacisk masy jest podłączony do ujemnego bieguna źródła.
MIG-MAG (Metal Inert Gas- Metal Active Gas) to metoda spawania, w której materiał wypełniający jest stale dostarczany do miejsca spawania przez urządzenie podające, materiał wypełniający jest topiony przez łuk elektryczny, a kąpiel spawalnicza jest chroniona przed utlenianiem atmosferycznym przez gaz obojętny, który jest dostarczany do miejsca spawania. Inaczej również metoda spawania w atmosferze ochronnej.
FLUX to nowa, nowoczesna metoda spawania podobna do metody MIG-MAG, w której ochrona gazem obojętnym jest zastąpiona materiałem odparowywanym podczas topienia drutu spawalniczego i chroniącym stopiwo przed utlenianiem atmosferycznym. Ten drut spawalniczy (zwany również "rurowym") jest w rzeczywistości zwiniętym paskiem wypełnionym rutylem lub spoiwem basikowym z domieszkami. Metoda FLUX eliminuje potrzebę stosowania dodatkowych urządzeń gazowych i zapewnia wszystkie zalety spawania MIG-MAG.
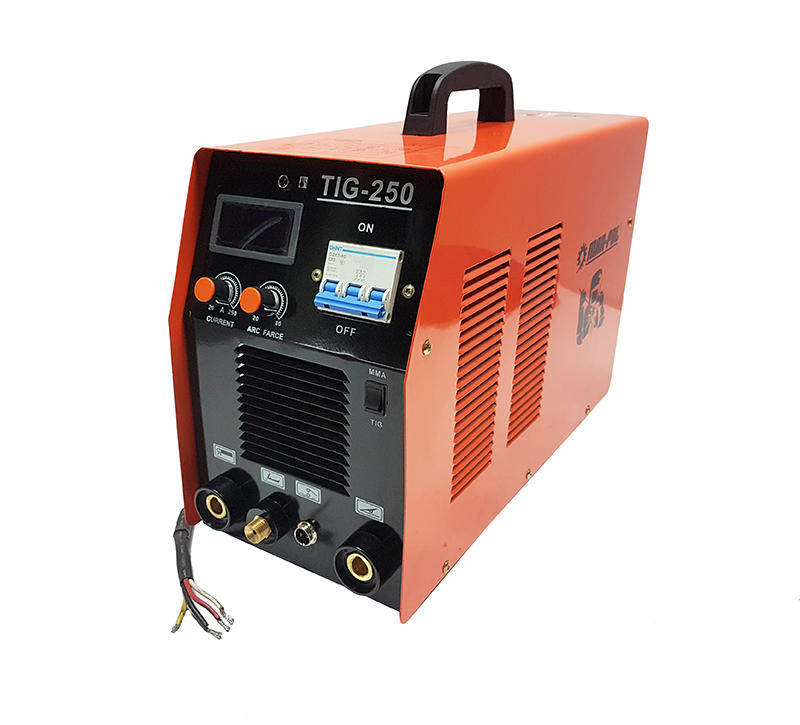 TIG (Tungsten Inert Gass) - Metoda spawania wykorzystująca ciepło uwalniane z zajarzonego łuku elektrycznego utrzymywanego pomiędzy elektrodą nietopliwą (wolframową) a spawaną częścią. Elektroda wolf ramowa jest utrzymywana przez uchwyt spawalniczy odpowiedni do przenoszenia niezbędnego prądu spawania, który chroni samą elektrodę i kąpiel spawalniczą przed utlenianiem atmosferycznym za pomocą strumienia gazu obojętnego (zwykle Argon Ar 99,5%) wypływającego z dyszy ceramicznej. Można zastosować ręczne dodawanie materiału spawalniczego lub spawanie można przeprowadzić, topiąc tylko krawędzie elementów spawanych.
- TIG DC (DC to napięcie wyjściowe DC spawarki) to rodzaj spawania odpowiedni do czystego spawania wszystkich rodzajów stali węglowych o niskiej i wysokiej zawartości stopu oraz stali zawierających miedź, nikiel i tytan oraz ich stopów.
- TIG AC (AC - zmienne napięcie wyjściowe) to rodzaj spawania metali takich jak aluminium, brąz, mosiądz, stopy, które tworzą ochronny tlenek izolacyjny podczas spawania na stopiwie. Zmieniając polaryzację prądu spawania, możliwe jest "rozbicie" powierzchniowej warstwy tlenku poprzez mechanizm zwany "piaskowaniem jonowym". Napięcie na elektrodzie wolframowej jest na przemian dodatnie (EP) i ujemne (EN). Dzieje się to w kontrolowany sposób około 20 do 200 razy na sekundę. Podczas okresu EP tlenek jest usuwany z powierzchni, umożliwiając utworzenie kąpieli. W czasie EN następuje maksymalny transfer ciepła do spawanej części, umożliwiając jej spawanie.
Inwerter spawalniczy MMA to urządzenie, które 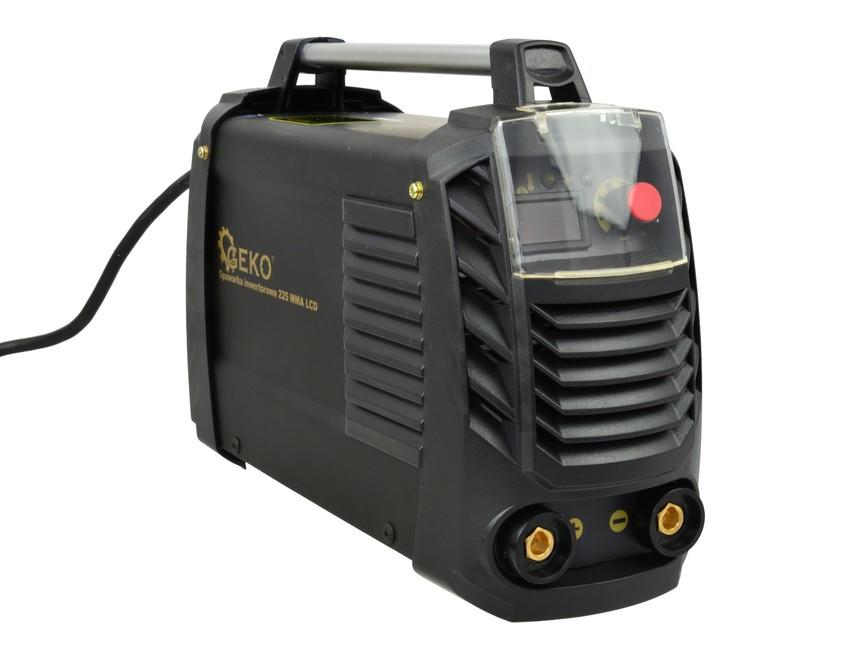 prostuje normalne napięcie sieciowe, a następnie przekształca je w napięcie przemienne o wysokiej częstotliwości za pomocą obwodu elektronicznego. To napięcie o wysokiej częstotliwości jest przekształcane i prostowane w napięcie stałe nadające się do spawania, zwane napięciem stałym. Zaletą tych falowników jest ich niewielka waga, możliwość elektronicznej regulacji przebiegu napięcia wyjściowego, a tym samym dostosowania go do różnych metod spawania. Możliwe jest również wyposażenie tych maszyn w dodatkowe funkcje zwiększające komfort i jakość pracy. Inne cechy inwertorów:
- Arc force (MMA) na wyjściu inwertora to pomiar prądu spawania. Jeśli na przykład spawacz nie utrzymuje elektrody w stałej odległości od spoiny, obwód Arc Force dodaje i odejmuje prąd zgodnie z parametrami łuku, tworząc w ten sposób jednolitą spoinę.
- Obwód zapobiegający przywieraniu elektrody (MMA), który po zajarzeniu łuku rozpoznaje, że elektroda może "przywierać" i natychmiast ogranicza prąd spawania, zapobiegając przywieraniu elektrody.
- Układ gorącego startu (MMA), który podczas zajarzenia łuku dostosowuje parametry wyjściowe inwertera, aby umożliwić łatwe zajarzenie łuku.